
Une excellente affaire
Avantages cruciaux découlant de la modernisation axée sur le marché
Les gens d'affaires expérimentés sont difficiles à surprendre. Mais c'est exactement ce qui s'est produit il y a quelque temps dans une entreprise néerlandaise appelée Reesink Staal b.v., basée à Zutphen. Grâce à une mise à jour, l'entreprise a pu augmenter les débits de découpe au plasma à tel point que même les vétérans ont été étonnés. Peu d'efforts, mais beaucoup de gains.
Mais commençons par le commencement. Reesink Staal est une petite entreprise avec une riche tradition. Fondée en 1834, elle compte aujourd'hui environ 50 employés et est bien positionnée pour opérer en tant que fournisseur d'acier sur le marché néerlandais. Elle produit environ 22 000 tonnes de produits semi-finis en acier par an pour une utilisation dans la construction en acier et les projets industriels. La fabrication de poutres en acier fabriquées précisément selon les spécifications du client constitue l'essentiel de leurs commandes. Pour cette raison, il n'est pas surprenant que Reesink utilise un certain nombre de machines de Kaltenbach, le fabricant internationalement reconnu d'équipements de travail des métaux, basé à Lörrach, dans le cadre de ses opérations de production.
Mise à jour grâce à une modernisation
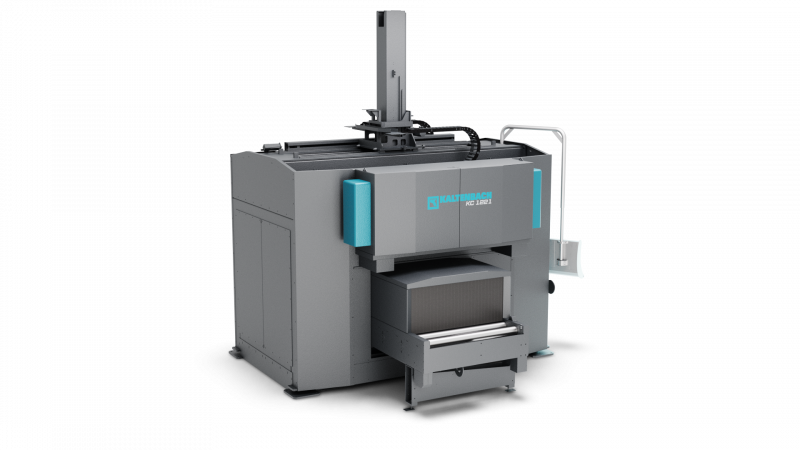
Il y a quelque temps, un KC 1201 d'occasion a été ajouté au parc d'équipements de l'entreprise : un robot d'encoches Kaltenbach, qui s'était déjà forgé une excellente réputation dans le secteur du traitement de l'acier. Il a été spécifiquement développé pour l'encoches des profils H, U et L ainsi que pour les tubes carrés. Conçu pour économiser l'espace, il dispose de jusqu'à 8 axes et peut fonctionner en utilisant soit l'oxyacétylène, soit le plasma. Après l'avoir vérifié et consulté les experts de Kaltenbach, il a cependant été déterminé que l'unité ne répondait pas aux attentes car elle ne correspondait pas aux normes actuelles en ce qui concerne à la fois le logiciel et le matériel utilisés.
Le dialogue continu avec les souhaits et les demandes du marché génère constamment de nouveaux avantages, notamment en termes d'améliorations des logiciels et du matériel. Ce processus permet aux clients et aux producteurs de bénéficier de leur objectif commun d'amélioration continue. Dans le cas de Reesink Staal, une décision a été rapidement prise en faveur du PACKAGE DE MISE À JOUR KC 1201, une modernisation qui met à jour les robots d'encoches en fonction d'une optimisation logicielle continue et axée sur le marché.
Les spécialistes de Kaltenbach ont rapidement dissipé les préoccupations initiales selon lesquelles une mise à jour nécessiterait un temps considérable pour l'installation. La formule qu'ils ont appliquée s'inscrivait sous la rubrique 4 + 1, ce qui se traduit par : un jour pour l'installation et quatre jours de formation sont tout ce qui est nécessaire pour se conformer aux normes actuelles. Cela permet de réduire au minimum les temps d'arrêt de la production. C'est la rapidité de la mise en œuvre qui a d'abord surpris tout le monde chez Reesink. Mais la rapidité était importante non seulement en termes de durée d'installation de la mise à jour, mais aussi en ce qui concerne les performances de l'équipement une fois la mise à jour terminée.
André Buiting, directeur général de Reesink Staal b.v., va droit au cœur du sujet : « La mise à jour nous a beaucoup profité en termes de débit et donc de productivité. Nous nous sommes adressés à Kaltenbach par le passé, car nous leur faisons confiance pour nous fournir la technologie dont nous avons besoin. Cet investissement récent a une fois de plus démontré que nous avions fait le bon choix. »
De nombreuses améliorations génèrent des avantages concurrentiels
Quels sont les paramètres responsables de ce changement ? Généralement, la mise à jour contribue à améliorer le flux de travail global. En termes de matériel, c'est le passage à un PC plus puissant qui a apporté des améliorations. Un aspect crucial de cela concerne, par exemple, les actions effectuées par le robot de coupe. Le calcul de contours de haute précision exige un logiciel avancé et une plus grande capacité de traitement. Plus le logiciel et le PC sont puissants, plus la production sera rapide et efficace. Cela offre évidemment un avantage concurrentiel significatif.
Tous les profilés en acier ne sont pas créés égaux. Les fabricants doivent souvent lutter pour corriger les variations indésirables qui surviennent dans le processus de production. C'est donc une bonne chose quand ce genre de chose peut être pris en compte à l'avance et corrigé automatiquement, rapidement et sans tracas, comme c'est le cas avec la mise à jour KC1201.
Une simplification supplémentaire apportée à la mise à jour, le soi-disant gestionnaire de coupe, fait également partie de la version actuelle du pavé tactile, tout comme le dernier logiciel SPS et de programmation. Ceux-ci sont utilisés pour contrôler le robot et un processus de simulation est utilisé pour vérifier les collisions potentielles le long de la ligne de coupe. Les ajustements nécessaires se font automatiquement. Cela se traduit par une programmation optimisée pour les composants complexes.
Kaltenbach a également intégré des fonctionnalités supplémentaires dans le PACKAGE DE MISE À JOUR KC 1201. Celles-ci incluent, par exemple, l'option « coupe sur mesure » pour la coupe près d'une semelle. Des séquences de coupe spéciales permettent de traiter les zones de coupe difficiles le long d'une semelle. Les tolérances de profilé gênantes du type qui surviennent souvent dans la pratique réelle peuvent être corrigées automatiquement à l'aide d'options d'entrée personnalisées. C'est une fonctionnalité très utile qui, associée à la réduction de vitesse automatique lors de la coupe de petits trous au plasma, facilite considérablement le processus de production.
Tout traitement supplémentaire des profilés en acier qui pourrait être nécessaire, comme ceux impliquant des procédures de soudage, exige le type d'angulation précise que la coupe au plasma peut fournir. Grâce à des valeurs configurées individuellement, une compensation d'angle de coupe est réalisée pour donner aux composants une angulation appropriée. Beaucoup des améliorations incluses dans la mise à niveau sont basées sur l'expérience du marché. Des capteurs spéciaux et des commandes de contrôle assurent un degré de sécurité plus élevé ; par exemple, grâce au re-serrage automatique des étaux en cas de chute de pression ou à l'arrêt automatisé de la pompe hydraulique si nécessaire, ce qui a un effet positif en termes d'économies d'énergie. De plus, les procédures ont été rigoureusement examinées pour réaliser des gains supplémentaires en termes de temps de production.
En fin de compte, le PACKAGE DE MISE À JOUR KC 1201 contribue de manière décisive à faire du robot d'encoches KC 1201 une partie optimalement fonctionnelle du processus de production. Suite à la mise à jour, Reesink Staal b.v. a constaté une augmentation quadruple de la vitesse à laquelle les programmes pouvaient être générés pour le traitement – une excellente raison d'être étonné.
|
